


Кортенова сталь Q235NH і звичайна вуглецева сталь Q235 мають однакову базову міцність (межа текучості 235 МПа), але їх зварюваність дещо відрізняється-через додані антикорозійні -елементи Q235NH. Для виробників і зварювальників розуміння цих відмінностей є ключовим для уникнення зварювальних дефектів, забезпечення якості з’єднання та зменшення кількості повторних робіт. Як саме порівнюється їх зварюваність? На основі практики зварювання та аналізу складу матеріалу основний висновок очевидний:Обидві сталі мають хорошу зварюваність, але Q235NH вимагає дещо суворіших параметрів зварювання, щоб уникнути крихкості та слабких місць під впливом корозії, тоді як Q235 більш поблажлива для загальних зварювальних операцій. Нижче наведено стислий розбір, який можна застосувати.
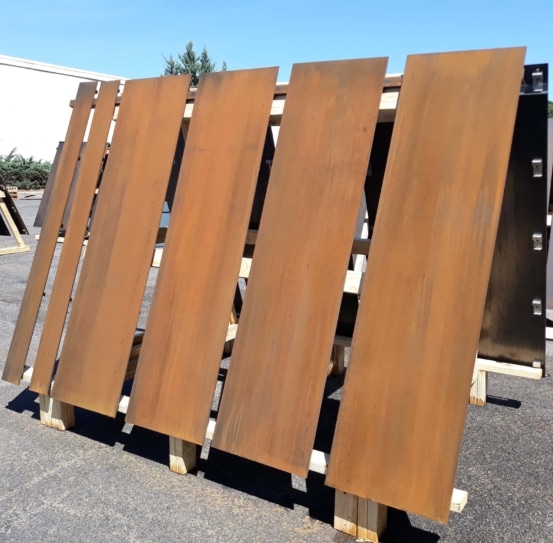
Ключове порівняння зварюваності: основні відмінності
Зварюваність оцінюється за стабільністю дуги, міцністю зварного з’єднання, ризиком утворення тріщин і стійкістю до-корозії після зварювання-ось як ці дві сталі поєднуються в практичних операціях:
Стабільність дуги: обидва працюють добре-Елементи Cu/Cr Q235NH мінімально впливають на стабільність дуги, що відповідає легкості запалювання дуги та обслуговування Q235 під час процесів SMAW, GMAW або FCAW.
Міцність зварного з'єднання: Зварні з’єднання Q235NH трохи менш міцні, ніж Q235, якщо параметри не налаштовані. Його елементи Cr/P можуть трохи зміцнити зону термічного-впливу (ЗТВ), тоді як чисто низький{5}}вуглецевий склад Q235 забезпечує м’які та пластичні зварні з’єднання.
Ризик зламу: Q235NH has a slightly higher cold crack risk than Q235, especially for thick plates. Its alloy elements increase HAZ hardness, making preheating more critical for plates >16 мм.
Стійкість до-корозії після зварювання: це найбільша відмінність-Зварні з’єднання Q235NH потребують цілеспрямованої обробки, щоб відповідати стійкості основного металу до корозії, тоді як зварні шви Q235 не потребують спеціального захисту від корозії (крім стандартних покриттів).
Чому різниця? Основні причини
Невеликий розрив у зварюваності пов’язаний із додаванням анти{1}}корозійних елементів Q235NH (Cu, Cr, P) -, які підвищують стійкість до погодних умов, але дещо змінюють поведінку під час зварювання:
Q235 — це чиста низько{1}}вуглецева сталь (C менше або дорівнює 0,22%), без додавання легуючих елементів-його простий склад робить її дуже пробачливою, навіть із незначними відхиленнями параметрів (наприклад, надмірне нагрівання).
Q235NH містить Cu (0,20-0,50%), Cr (0,30-1,20%) і P (0,07-0,15%) для утворення захисної патини. Ці елементи, особливо Cr і P, можуть підвищити твердість ЗТВ і знизити пластичність, якщо підведення тепла під час зварювання занадто велике або охолодження відбувається занадто швидко.
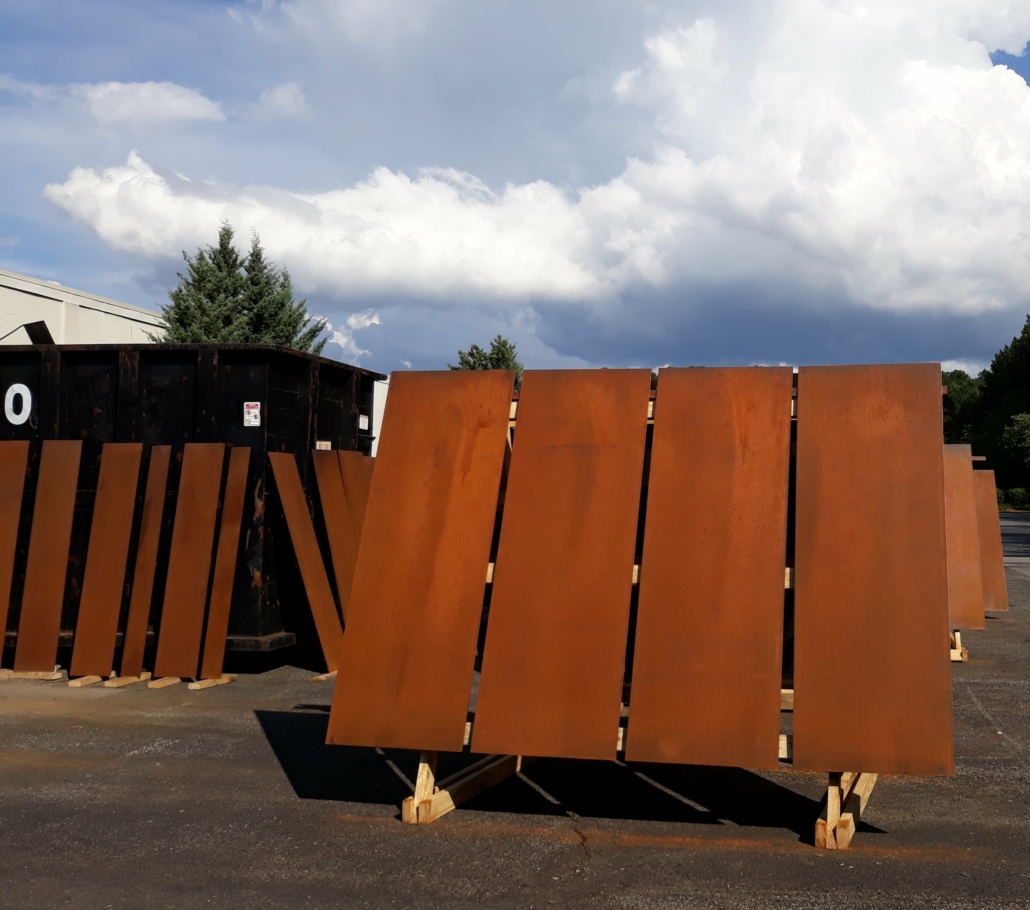
Практичні поради зі зварювання: адаптуйтеся до відмінностей
Відмінності незначні, але операції регулювання для Q235NH забезпечують оптимальну якість з’єднання та стійкість до корозії:
Для Q235NH: - Preheating: Mandatory for plates >16 мм (80-120 градусів), щоб зменшити ризик холодної тріщини; необов’язково для тонких пластин (менше або дорівнює 16 мм) у теплих середовищах. - Підведення тепла: контроль на рівні 15-25 кДж/см — уникайте надмірного нагрівання (що укрупнює зерна) або недостатнього нагрівання (що спричиняє неповне зварювання). - Обробка після зварювання: злегка шліфуйте зварні шви, щоб видалити бризки; дозвольте швам природним чином окислюватися для утворення захисної патини (уникайте передчасного нанесення покриття).
Для Q235: - Попереднє нагрівання: потрібне рідко, навіть для пластин товщиною до 20 мм (потрібне лише в холодному середовищі. Менше або дорівнює 0 градусам ). - Підведення тепла: більш поблажливе (15-30 кДж/см)-незначні відхилення не призведуть до значних дефектів. - Обробка після зварювання: потребує лише видалення бризок; відсутність спеціальної обробки для стійкості до корозії.
Поширені дефекти зварювання: порівняння та запобігання
Кожна сталь схильна до певних дефектів зварювання, пов’язаних з відмінностями в їх складі:
Q235NH: Схильність до крихкості в ЗТВ і холодних тріщин, якщо пропустити попередній нагрів. Запобігайте, контролюючи швидкість охолодження (уникайте швидкого охолодження повітрям для товстих пластин) і використовуючи витратні матеріали з низьким-воднем.
Q235: Схильність до пористості, якщо зварювальні поверхні забруднені (масло, іржа), але менша ймовірність утворення холодних тріщин. Запобігайте, очищаючи поверхні перед зварюванням і підтримуючи стабільну напругу дуги.
Таким чином, Q235NH і Q235 мають хорошу зварюваність для цивільного будівництва та загального виробництва. Ключова відмінність полягає в тому, що для Q235NH потрібен дещо суворіший контроль попереднього підігріву та підведення тепла, щоб уникнути крихкості, а також увага до корозійної стійкості після-зварювання. Q235, навпаки, більш поблажливий для звичайного зварювання. Налаштувавши параметри відповідно до характеристик кожної сталі, зварювальники можуть забезпечити міцні та довговічні з’єднання відповідно до їх застосування.


